




| 服务项目 | 浏览量38 | 发布时间2018-07-10 |
| 品牌旭泰机械 | 所在地山东 泰安 | 起订≥1 件 |
| 供货总量未填 | 发货0天内发货 | 有效期至2025-03-09已下架 |
悬臂架送丝机伸出长度及电弧的长短
电弧引燃时,若焊丝伸出过长,在焊丝与钢板接触的瞬间由于短路电流的作用,产生大量的电阻热,焊丝在电弧还没有引燃之前就形成液体小桥在电磁收缩力的作用下爆断,焊丝的爆断又使焊丝与钢板的接触被中断, 电弧无法引燃,就这样焊丝不断地送出,又不断地爆断,直致电弧引燃前这一过程飞溅也似放爆竹“噼噼啪啪”, 飞溅量多、颗粒大。操作时受弧长的长短影响也会产生大量飞溅,焊接过程中电弧过短,焊丝伸出长度相应变短,促进熔滴过渡的力与阻碍熔滴过渡的力产生极大的对抗,同时作用在熔滴上致使熔滴过渡困难,导致焊花四溅,不仅溅污焊件表面,还因喷嘴过低,飞溅物粘附在喷嘴上易损坏导电喷嘴,扰乱焊丝的正常送给而影响送丝速度。而当弧长过长,焊丝伸出长度相应增加,焊丝也易受电阻热的作用而爆断,熔滴过渡的空间距离也大, 过渡不稳定,易形成非轴向熔滴过渡飞离熔池。
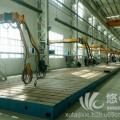
焊机空间臂伸展灵活,升降自如,使有限的工作空间更加人性化、合理化。
使用空间臂降低劳动强度,方便、快捷、安全节能、省时、省钱、高效、环保,可与任何品牌和型号的保护焊机匹配。


CO2气保焊工艺
CO2气体保护焊工艺 一、气体保护焊的特点:1)采用明弧焊接,熔池可见度好,操作方便,适宜于全位置焊接。并且有利于焊接过程中的机械化和自动化,特别是空间位置的机械化焊接。2)电弧在保护气体的压缩下热量集中,焊接速度较快,熔池小,热影...
焊机空间臂伸展灵活,升降自如,使有限的工作空间更加人性化、合理化。

现代焊接技术已能焊出无内外缺陷的、机械性能等于甚至高于被连接体的焊缝。被焊接体在空间的相互位置称为焊接接头,接头处的强度除受焊缝质量影响外,还与其几何形状、尺寸、受力情况和工作条件等有关。接头的基本形式有对接、搭接、丁字接(正交接)和角接等。
保护焊机空间臂:综合提高焊接效率 30%左右,焊工在改变焊接位置时,只要将旋臂左右、上下移动,便能将送丝机送到所需焊接位置,从而提高劳动效率,降低工人劳动强度,焊接完成后,轻轻一推将旋臂靠墙位置,,现场整理完成,快速便捷。
生产现场变得整齐、美观,为实现生产现场的6S 管理提供保证。



 400-6352-900